Procés de producció d'aliments per a peixos enfonsats
Jun 12, 2023
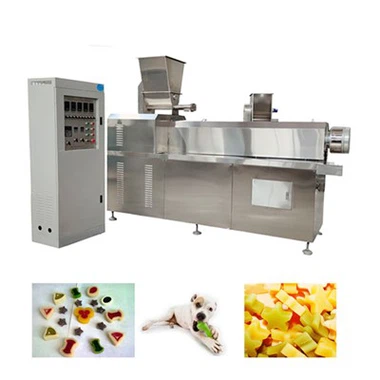
Des d'aquest punt de vista, l'alimentació extruïda d'enfonsament és més adequada: l'alimentació de pellets d'enfonsament extruït és fàcil d'absorbir i suavitzar l'aigua, apta per rosegar, i també pot reduir la pèrdua de deixalles generades durant la rosega, reduint els residus d'alimentació i la contaminació de l'aigua. A més, l'alimentació extruïda té un llarg temps de resistència a l'aigua i un alt grau de maduresa. Les extrusores humides de doble cargol s'utilitzen habitualment en la producció d'aliments extruïts. Hi ha molts factors que afecten l'expansió del material, però està relacionat principalment amb les condicions de trempat i tremp, les condicions de funcionament de l'extrusora i les propietats del material. El canvi de les condicions d'extrusió pot controlar els alts i baixos de l'alimentació extruïda.
El paper del condicionament és especialment important en la producció d'aliments extruïts enfonsats. Quan es produeixen pinsos extruïts per enfonsar-se, cal debilitar el fort efecte de l'extrusió i millorar l'efecte del condicionament. S'afegeix aigua i vapor durant el condicionament, i hi ha prou temps de condicionament per suavitzar i madurar completament el material, creant condicions perquè el material aconsegueixi una millor plasticitat en el següent pas a la cavitat de bufat en condicions més febles. D'aquesta manera, el material continua madurant sense un gran grau d'expansió, i s'obté una alimentació enfonsada. Un temperat suficient té un bon efecte en la millora de la digestibilitat de l'alimentació, la resistència a l'aigua del producte i la millora de l'estabilitat de l'extrusió, és a dir, la uniformitat del producte.

L'alimentació d'enfonsament extruïda hauria d'adoptar una velocitat de cargol més baixa, que no només pot proporcionar l'efecte d'extrusió i cisalla necessaris, sinó que tampoc genera una pressió massa alta, per evitar un fort augment de l'energia del material i l'expansió excessiva després de passar pel el forat de la matriu no s'enfonsarà fàcilment. alimentació sexual.
El control de la temperatura de la cavitat de la màquina és un altre aspecte important del control de l'energia del material. A la secció d'alimentació de la cambra de l'extrusora, per tal d'assegurar el bon rendiment de transport del material, pot ser que no sigui necessari escalfar; a la secció de fusió de la cambra de la màquina, s'ha d'escalfar. La temperatura de la cambra de la màquina és de 120-125 graus, que no hauria de ser massa alta. La cisalla i el pastat, etc., afavoreixen la maduració del material i milloren la plasticitat; aneu a la secció d'homogeneïtzació al final de la cavitat de la màquina per refredar la cavitat de la màquina (la temperatura de la cavitat de la màquina és de 40-50 graus), reduir l'energia del material plàstic madur i reduir el material L'estat sobresaturat de L'aigua del medi evita que el material s'infle massa quan s'extrueix des del forat de la matriu a l'atmosfera.
El grau d'expansió de l'alimentació d'enfonsament sol ser inferior a 1,3, que és diferent de l'alimentació flotant que pot arribar a 2 o fins i tot més de 3. La pressió a la cavitat de la màquina està relacionada amb la configuració del cargol de l'extrusora, les propietats del material, la proporció d'obertura de la plantilla i la quantitat d'alimentació. La relació d'obertura de la plantilla afecta la pressió del material a la cavitat de la màquina. Com més gran sigui la proporció d'obertura de la plantilla, més gran serà el cabal de descàrrega i no és fàcil acumular alta pressió a la plantilla. Durant la producció de prova, el nombre de forats de matriu es pot canviar segons la situació per obtenir una alimentació d'enfonsament extruïda adequada.